A modernização da destilaria da BP Bioenergy na unidade Moema foi concluída, segundo a companhia. A instalação fica em Orindiúva, no interior de São Paulo, e produz etanol.
A BP Bioenergy, empresa do grupo BP com atuação em bioenergia, afirma que o projeto integra seu trabalho de atualização industrial. A companhia relaciona a iniciativa à eficiência, à confiabilidade e à segurança dos processos.
As obras começaram em setembro de 2025 e já estavam finalizadas na divulgação da conclusão, em 11 de novembro de 2026. A intervenção envolveu equipes de engenharia, projetos e operação industrial da unidade Moema.
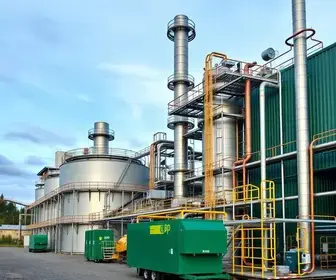
A nova instalação utiliza tecnologia de destilação a vácuo e foi integrada aos demais sistemas da planta. Segundo a BP Bioenergy, a mudança também pode abrir espaço para diversificar os tipos de etanol produzidos na unidade nos próximos anos.
Substituição das estruturas e integração da nova destilaria
Na modernização da destilaria, a BP Bioenergy substituiu três estruturas antigas por uma instalação única. Segundo a companhia, a mudança foi planejada para aprimorar as condições de operação e reforçar a confiabilidade dos equipamentos.
O diretor industrial da BP Bioenergy, Darlan Barros, afirmou que a atualização busca trazer maior estabilidade ao processo de produção de etanol. Ele também relacionou a substituição das estruturas à melhoria das condições operacionais.
O projeto incluiu a troca de equipamentos e adequações nos sistemas da unidade para conectar a nova destilaria ao processo produtivo. Em nota, a empresa afirmou que a iniciativa integra seu trabalho de atualização tecnológica, com foco também na segurança operacional e na melhoria contínua.
Tecnologia a vácuo, capacidade e eficiência energética
A instalação tem capacidade estimada de 800 mil litros de etanol por dia. A BP Bioenergy atribui esse volume à operação da nova estrutura de destilação da unidade Moema.
O sistema a vácuo permite destilar em temperaturas inferiores às dos equipamentos convencionais que operam à pressão atmosférica. De acordo com a companhia, essa característica favorece o controle do processo e contribui para preservar a qualidade do etanol produzido.
Em comparação com os equipamentos anteriores, a nova instalação pode economizar cerca de 0,7 kg de vapor por litro de etanol. Segundo a empresa, a redução contribui para a eficiência energética da operação industrial e abre oportunidades de otimização operacional.